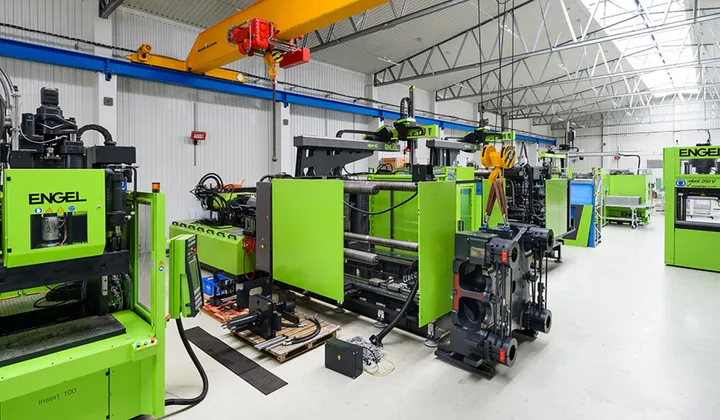
عمر مفید یک دستگاه تزریق پلاستیک به طور استاندارد بین ۱۵ تا ۲۵ سال (معادل ۴۰,۰۰۰ تا ۱۰۰,۰۰۰ ساعت کاری مداوم) برآورد می شود. این بازه زمانی به کیفیت ساخت اولیه تجهیزات، پایبندی به برنامه نگهداری و تعمیرات پیشگیرانه (PM)، میزان سایشی بودن مواد اولیه مصرفی و تنظیم صحیح پارامترهای عملیاتی توسط اپراتور بستگی دارد. عدم رعایت استانداردهای فنی در سرویس های دوره ای یا فشار کاری بیش از حد، می تواند این عمر مفید را به کمتر از ۱۰ سال کاهش دهد. در مقابل، مدیریت صحیح روغن هیدرولیک، تمیزی محیط تولید و بارگذاری متناسب با ظرفیت اسمی دستگاه، کارکرد بهینه و طولانی مدت شاسی، سیستم گیره و بخش تزریق را تضمین می کند.
کیفیت ساخت و تکنولوژی زیرساختی دستگاه
شالوده دوام تجهیزات صنعتی، به کیفیت قطعات به کاررفته در مرحله تولید و طراحی مهندسی آن ها بازمی گردد. ماشین آلات تزریق پلاستیک از بخش های مختلف مکانیکی، هیدرولیکی، الکتریکی و الکترونیکی تشکیل شده اند که هر یک طول عمر متفاوتی دارند و کیفیت ساخت اولیه، مرز میان کارکرد مداوم یا خرابی های پی درپی را مشخص می کند.
- جنس و ماشین کاری شاسی و صفحات: استفاده از چدن های داکتیل یا فولادهای آلیاژی سنگین در ساخت صفحات گیره (Platen) و تای بارها (Tie-bars)، از خمیدگی، ترک خوردگی و عدم هم راستایی صفحات زیر فشارهای بالا جلوگیری می کند. شاسی های ضعیف در اثر ضربات مداوم سیستم گیره دچار تاب دیدگی می شوند که این امر دقت قالب گیری را به مرور زمان از بین می برد.
- تکنولوژی سیلندر و ماردون: استفاده از پوشش های بای متالیک (Bimetallic) در ساخت سیلندر و ماردون، مقاومت آن ها را در برابر سایش مکانیکی و خوردگی شیمیایی تا چند برابر نسبت به نمونه های نیتراته معمولی افزایش می دهد.
- نوع سیستم محرکه (هیدرولیک، برقی یا هیبریدی): دستگاه های تمام برقی به دلیل حذف سیستم هیدرولیک، چالش های مربوط به کیفیت روغن و نشت آن را ندارند و استهلاک قطعات متحرک آن ها کمتر است. در مقابل، دستگاه های هیدرولیکی در صورت کیفیت بالای شیرآلات و نگهداری صحیح روغن، طول عمر مکانیکی فوق العاده بالایی ارائه می دهند.
استراتژی نگهداری و تعمیرات پیشگیرانه
اصلی ترین عامل در کنترل استهلاک ماشین آلات تزریق پلاستیک، اجرای منظم برنامه های سرویس و نگهداری است. خرابی قطعات خرد در صورت نادیده گرفته شدن، به آسیب های سنگین در بخش های اصلی منجر می شود و هزینه های توقف خط تولید را به شدت افزایش می دهد.
مدیریت روغن هیدرولیک و سیستم تمیزکاری
روغن هیدرولیک علاوه بر انتقال نیرو، وظیفه روان کاری و خنک کاری قطعات داخلی شیرها و پمپ ها را بر عهده دارد.
- فیلتراسیون دوره ای: ذرات معلق و آلودگی های میکرونی در روغن باعث خط افتادن روی اسپول شیرها و خرابی زودهنگام پمپ هیدرولیک می شوند.
- کنترل ویسکوزیته و دمای روغن: کارکرد دستگاه در دمای بالای روغن (بیش از ۵۵ درجه سانتی گراد) باعث اکسیداسیون روغن، تخریب پکینگ ها، اورینگ ها و کاسه نمدها می شود.
- تعویض به موقع فیلترها: فیلترهای خط بازگشت و مکش باید طبق ساعت کارکرد مشخص تعویض شوند تا فشار اضافی به پمپ وارد نشود.
روان کاری سیستم های متحرک
سیستم گیره شامل مفاصل بازویی (Toggle)، بوش ها و کف شک ها است. عدم کارکرد صحیح سیستم گریس کاری اتوماتیک یا استفاده از گریس نامناسب، سایش شدید پین ها و بوش های بازویی را به همراه دارد که تعویض آن ها مستلزم صرف هزینه و زمان زیادی است.
نوع مواد اولیه و رزین های مصرفی
مواد پلیمری تأثیر مستقیمی بر میزان سایش اجزای درگیر با مواد ذوب شده (مانند نازل، ماردون، سیلندر و سوپاپ یک طرفه) دارند. عدم توجه به خصوصیات فیزیکی و شیمیایی رزین ها، عمر قطعات تزریق را به شدت کاهش می دهد.
- پلیمرهای مهندسی پرشده (Filled Polymers): استفاده از رزین هایی که دارای درصد بالای الیاف شیشه (Glass Fiber)، میکا یا پودر تالک هستند، مانند PA66+30%GF، عملکردی شبیه به سمباده درون سیلندر ایجاد می کند. این مواد سایش فیزیکی ماردون و گام های آن را به شدت تسریع می کنند.
- پلیمرهای خورنده: موادی مانند PVC یا CPVC در صورت overheat شدن یا توقف طولانی در سیلندر، گاز اسید کلریدریک (HCl) آزاد می کنند. این گاز باعث خوردگی شدید سطح داخلی سیلندر و پیچ ماردون می شود.
- رطوبت موجود در مواد: عدم خشک سازی مناسب رزین های جاذب رطوبت (مانند PET یا PA) پیش از ورود به سیلندر، علاوه بر کاهش کیفیت قطعه تولیدی، باعث بروز واکنش های هیدرولیز و خوردگی سطحی تجهیزات تزریق می شود.
پارامترهای تنظیمی و میزان فشار کاری
عملکرد اپراتور و مهندس فرآیند در تنظیم پارامترهای دستگاه، مرز میان کارکرد بهینه و استهلاک زودرس را تعیین می کند. تنظیمات اشتباه می تواند فشار مضاعفی به سازه دستگاه وارد آورد.
- فشار بستن گیره (Clamping Force): تنظیم نیروی گیره بیش از حد مورد نیاز قالب، فشار غیرضروری به تای بارها، صفحات و قالب وارد می کند. این مسئله در طولانی مدت باعث کشیدگی ناهمگون تای بارها و شکستن آن ها می شود.
- فشار پشتی (Back Pressure) و سرعت چرخش ماردون: اعمال فشار پشتی بسیار بالا هنگام موادگیری برای بهبود اختلاط رنگ یا مذاب، گشتاور و فشار زیادی به گیربکس یا هیدروموتور موادگیری وارد می کند.
- سرعت و فشار تزریق: استفاده مداوم از حداکثر ظرفیت فشار تزریق دستگاه، سیستم هیدرولیک و جک های تزریق را تحت استرس مداوم قرار می دهد و احتمال خرابی پکینگ ها را بالا می برد.
شرایط محیطی سالن تولید و زیرساخت های کارخانه ای
محیطی که دستگاه در آن نصب شده است، تأثیری مستقیم بر قطعات الکترونیکی و مکانیکی دارد. عدم کنترل شرایط محیطی می تواند عمر مفید پیش بینی شده را به نصف کاهش دهد.
- دمای تهویه سالن و رطوبت: دمای بالای محیط، بازدهی مبدل های حرارتی (Cooler) را کاهش داده و دمای روغن هیدرولیک را بالا می برد. همچنین رطوبت بالا می تواند باعث میعان روی تابلو برق و زنگ زدگی قطعات مکانیکی شود.
- کیفیت برق ورودی: نوسانات ولتاژ و افت فاز در شبکه برق صنعتی، از عوامل اصلی سوختن اینورترها، درایورها، کارت های الکترونیکی و سرووموتورها است. استفاده از تثبیت کننده های ولتاژ صنعتی (استابلایزر) برای حفظ سلامت بخش های الکترونیکی الزام آور است.
- ذرات معلق و گرد و غبار: ورود گرد و غبار صنعتی به داخل تابلو برق یا روی فن های خنک کننده موتورها، مانع تهویه مناسب شده و احتمال اتصال کوتاه یا داغ شدن بیش از حد قطعات را افزایش می دهد.
نقش میزان استهلاک در ارزیابی اقتصادی خطوط تولید
در برنامه ریزی برای توسعه واحدهای صنعتی، بررسی نرخ استهلاک و میزان ساعات کارکرد باقی مانده ماشین آلات نقش تعیین کننده ای دارد. ارزیابی دقیق نحوه سرویس دهی قبلی، وضعیت سلامت اجزای هیدرولیک و دقت ابعادی گیره، مبنای اتخاذ تصمیمات مالی بزرگ در واحدهای تولیدی است.
در همین راستا، زمانی که مدیران کارخانه قصد دارند خطوط تولید خود را بازسازی یا تجهیز کنند، تحلیل وضعیت طول عمر تجهیزات موجود پاسخی روشن به چالش های سرمایه گذاری ارائه می دهد. در چنین مواردی این پرسش مطرح می شود که دستگاه تزریق پلاستیک نو یا دست دوم؟ انتخاب بهتر کدام است؟ بررسی و تحلیل پاسخ این سوال بر پایه محاسبه میزان استهلاک واقعی، هزینه های تعمیرات احتمالی و بازدهی تولید صورت می گیرد تا سودآوری مجموعه های صنعتی در بلندمدت تضمین شود.
بررسی شاخص های اصلی استهلاک قطعات
جدول زیر تأثیر عوامل مختلف بر قطعات اصلی دستگاه و پیامدهای عدم کنترل آن ها را خلاصه می کند:
| بخش دستگاه | عامل اصلی استهلاک | نتیجه عدم کنترل |
|---|---|---|
| سیلندر و ماردون | مصرف مواد الیاف دار و عدم پیش گرمایش | سایش سطحی و کاهش حجم تزریق |
| پمپ هیدرولیک | وجود ذرات معلق در روغن و دمای بالا | افت فشار، ایجاد صدا و افت راندمان |
| تای بارها و گیره | تنظیم نابرابر نیروی گیره و گریس کاری نادرست | شکستگی تای بار و عدم موازی بودن صفحات |
| کارت های الکترونیکی | نوسانات برق و دمای بالای تابلو برق | سوختن بردها و توقف ناگهانی خط تولید |
| پکینگ ها و آب بندها | دمای بالای روغن و کیفیت پایین مایع هیدرولیک | نشتی روغن و کاهش نیروی جک ها |
دستورالعمل دوره ای برای حداکثر سازی طول عمر دستگاه
اجرای یک جدول زمانی مشخص برای چک لیست های فنی، نرخ افت راندمان دستگاه را به حداقل ممکن می رساند:
| اقدام نگهداری لازم | دوره زمانی |
|---|---|
| بررسی سطح روغن، چک کردن دمای کارکرد، روان کاری دستی سیستم گیره | روزانه |
| بررسی نشتی جک ها و شیلنگ های هیدرولیک، تمیزکاری فیلتر هوای تابلو برق | هفتگی |
| بررسی تراز بودن شاسی، سفت بودن اتصالات برقی و ترمینال ها، تست عملکرد کلیدهای ایمنی | ماهانه |
| آنالیز آزمایشگاهی کیفیت روغن هیدرولیک، رسوب زدایی و تمیزکاری مبدل حرارتی | شش ماهه |
| تعویض کامل فیلترهای هیدرولیک، کالیبراسیون خط کش های الکترونیکی و سنسورهای فشار | سالانه |
بهینه سازی طول عمر تجهیزات و حفظ سرمایه صنعتی
طول عمر ماشین آلات تزریق پلاستیک تابعی از مدیریت دقیق فنی و نظارت مستمر بر فرآیندهای کاری است. با کنترل کیفیت روغن هیدرولیک، اجرای دقیق چک لیست های روان کاری، آموزش اپراتورها برای جلوگیری از اعمال فشارهای خارج از استاندارد و تثبیت شرایط محیطی سالن تولید، می توان از استهلاک زودرس تجهیزات جلوگیری کرد و بازدهی سرمایه گذاری را در بالاترین سطح ممکن نگه داشت.
سوالات متداول
- آیا تعویض به موقع فیلتر هیدرولیک تأثیری در طول عمر پمپ دستگاه دارد؟
بله، تعویض به موقع فیلتر از ورود ذرات ساینده به پمپ جلوگیری کرده و عمر مفید آن را تا دو برابر افزایش می دهد. - چگونه می توان از سایش زودرس سیلندر و ماردون هنگام استفاده از مواد الیاف دار جلوگیری کرد؟
استفاده از سیلندر و ماردون های دارای پوشش بای متالیک و تنظیم دقیق دمای ذوب، نرخ سایش را به حداقل می رساند. - علامت اصلی ناموازی بودن صفحات گیره یا فشار نابرابر روی تای بارها چیست؟
ایجاد پلیسه نابرابر در دور قطعه و صدمه دیدن بوش های راهنمای قالب از نشانه های اصلی این مشکل است.